2K
برايمرZN-250
برايمر جوكر متعدد الاستخدامات
برايمر 2K هجين يُستخدم بنظام رطب على رطب أو كبرايمر حشو يُصنفَر؛ يلتصق بالألمنيوم والصاج المجلفن وطلاء المصنع والطلاء القديم.
استعرض المنتج
حلول كيميائية صناعيةأنظمة طلاء لإصلاح السيارات وللأسطح الصناعية
برايمر محسِّن للالتصاق أحادي المكوّن يكوّن رابطة قوية على بلاستيك PP وPP/EPDM وABS؛ للصدّامات وأغطية المرايا وقطع الزينة الخارجية.
العبوة
1 لتر
ZN-240 برايمر البلاستيك 1K هو محسِّن التصاق أحادي المكوّن طُوِّر لإنشاء رابطة قوية بين الأسطح البلاستيكية ونظام الطلاء. فالطاقة السطحية المنخفضة لأنواع البلاستيك PP وPP/EPDM وABS، الشائعة في القطع الخارجية للسيارات، تجعل التصاق الطلاء بها صعبًا. ويُطبَّق ZN-240 في طبقة رقيقة ومغلقة، فيهيّئ على هذه الأسطح قاعدة التصاق موثوقة للطبقات اللاحقة.
صُمِّم للصدّامات وأغطية المرايا وقطع الزينة والقطع البلاستيكية الخارجية المماثلة. ولأنه لا يحتاج إلى مُصلِّب (هاردنر)، يُستخدم دون تحضير خليط، ويمكن بعد زمن تطاير قصير تطبيق برايمر 2K أو طبقة اللون الأساسية (Basecoat) فوقه. ونظرًا لأن بعض أنواع البلاستيك مثل PE (البولي إيثيلين) قد تختلف خصائصها السطحية، يجب إجراء اختبار التصاق في منطقة غير ظاهرة قبل التطبيق على هذه المواد وعلى القطع التي يتعذر تحديد نوعها.
ZN-240 هو الطبقة الأولى في نظام طلاء القطع البلاستيكية. يُنظَّف السطح باستخدام ZN-530 تنر تنظيف الأسطح، وبعد زمن التطاير يُطبَّق ZN-250 برايمر جوكر متعدد الاستخدامات أو ZN-210 برايمر حشو أكريليك 4+1 على القطع التي تحتاج إلى حشو، أما القطع الجديدة الخالية من العيوب فيمكن الانتقال فيها مباشرة إلى طبقة اللون الأساسية. وفي القطع المرنة، يجب الرجوع إلى صحائف البيانات الفنية (TDS) للمنتجات المعنية لمعرفة متطلبات المرونة في الطبقات العليا.
القيم الواردة قيم نموذجية عند 20 °C ورطوبة نسبية 65%. يُرجى مراجعة صحيفة البيانات الفنية (TDS) المحدَّثة للمنتج قبل التطبيق.
| المكوّنات | محسِّن التصاق 1K أحادي المكوّن |
|---|---|
| المُصلِّب | غير مطلوب |
| التخفيف | جاهز للاستخدام؛ لا يُخفَّف |
| عمر الخليط | أحادي المكوّن؛ لا يوجد حد لعمر الخليط |
| قطر فوهة المسدس / الضغط (HVLP) | 1.2–1.3 mm / 2.0 bar |
| عدد الطبقات / سماكة الطبقة الجافة | طبقة واحدة رقيقة ومغلقة / 5–10 µm |
| زمن التطاير (20 °C) | 10–15 دقيقة، ثم برايمر 2K أو طبقة اللون الأساسية |
| الصنفرة | لا تُصنفَر طبقة البرايمر؛ يُخشَّن السطح قبل التطبيق |
| اللون | شفاف |
تسلسل التطبيق الموصى به للحصول على نتيجة احترافية.
تحقق من رمز المادة على الوجه الداخلي للقطعة (مثل >PP< أو >PP/EPDM< أو >ABS<). وفي حالة PE أو البلاستيك الذي يتعذر تحديد نوعه، أجرِ اختبار التصاق في منطقة غير ظاهرة.
اغسل القطعة بماء فاتر وصابون ثم جفّفها. بعد ذلك امسحها باستخدام ZN-530 تنر تنظيف الأسطح، وجفّفها فورًا بقطعة قماش نظيفة وجافة لإزالة بقايا مواد فك القوالب والزيوت والسيليكون.
خشّن السطح باستخدام لبادة التخشين الرمادية أو ورق صنفرة P400 حتى يزول اللمعان تمامًا. أزل الغبار وكرّر التنظيف.
قلّب المنتج جيدًا. طبّق طبقة واحدة رقيقة ومغلقة بمسدس HVLP بفوهة 1.2–1.3 mm وضغط دخول يبلغ نحو 2.0 bar، وتجنّب الطبقات السميكة.
انتظر 10–15 دقيقة عند 20 °C. وطبّق الطبقة العليا خلال المدة القصوى المحددة في صحيفة البيانات الفنية (TDS).
إذا كانت القطعة تحتاج إلى حشو فطبّق ZN-250 برايمر جوكر متعدد الاستخدامات أو ZN-210 برايمر حشو أكريليك 4+1، أما على الأسطح الخالية من العيوب فطبّق طبقة اللون الأساسية مباشرة.
منتجات Zenova التي اختُبرت مع هذا المنتج ضمن النظام نفسه وتحقق معه أفضل النتائج.
برايمر 2K هجين يُستخدم بنظام رطب على رطب أو كبرايمر حشو يُصنفَر؛ يلتصق بالألمنيوم والصاج المجلفن وطلاء المصنع والطلاء القديم.
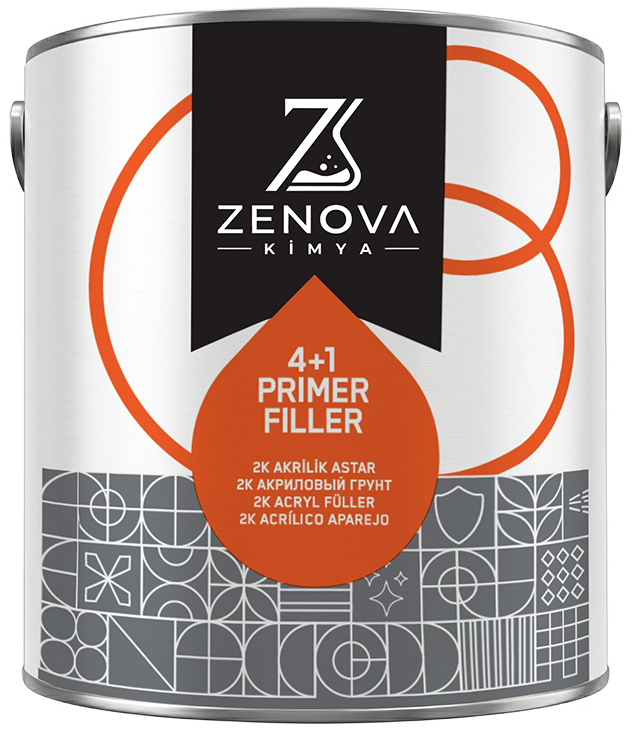
برايمر حشو أكريليك 2K عالي الملء: يغطي مناطق المعجون، ولا يسيل، ويُصنفَر بسهولة، ويشكّل قاعدة ناعمة وعازلة للطبقة النهائية.
يزيل الزيوت والسيليكون والشمع والقطران وغبار الصنفرة قبل الطلاء والبرايمر والمعجون؛ يقلّل خطر فوهات السيليكون ويعزّز موثوقية الالتصاق.
برايمر أكريليك 2K فاخر عالي المواد الصلبة (HS) يمنح سماكة طبقة عالية حتى في طبقة واحدة؛ يملأ المسام الدقيقة، وينساب بامتياز، ويجف بسرعة.
دليل يشرح خطوات الالتصاق الدائم عند طلاء الصدامات البلاستيكية: التعرف على نوع البلاستيك، والتسخين المسبق، والتنظيف، وإطفاء اللمعان، وبرايمر البلاستيك.
اقرأ المقالأضف المنتج إلى قائمة عرض السعر أو تواصل مباشرةً مع فريق المبيعات لدينا، وسنُعدّ لك عرض سعر يناسب العبوة والكمية التي تحتاج إليها.